Ihre Lager wieder im Einsatz – für 20–30 % der Neuteilkosten.
Wir erneuern die Weißmetallschicht von Turbinen-, Mühlen-, Brecher- und Motorlagern – mit eigener Weißmetallherstellung, schwerem Maschinenpark und mehrstufiger Qualitätskontrolle. Über 20 Jahre Instandsetzung für Energie, Stahl, Bergbau und Schiffbau.
Was wir instand setzen
Die meisten verschlissenen Weißmetall-Lager werden verschrottet, obwohl sie reparierbar wären. Wir gießen neu aus, bearbeiten und prüfen nach Zeichnung.
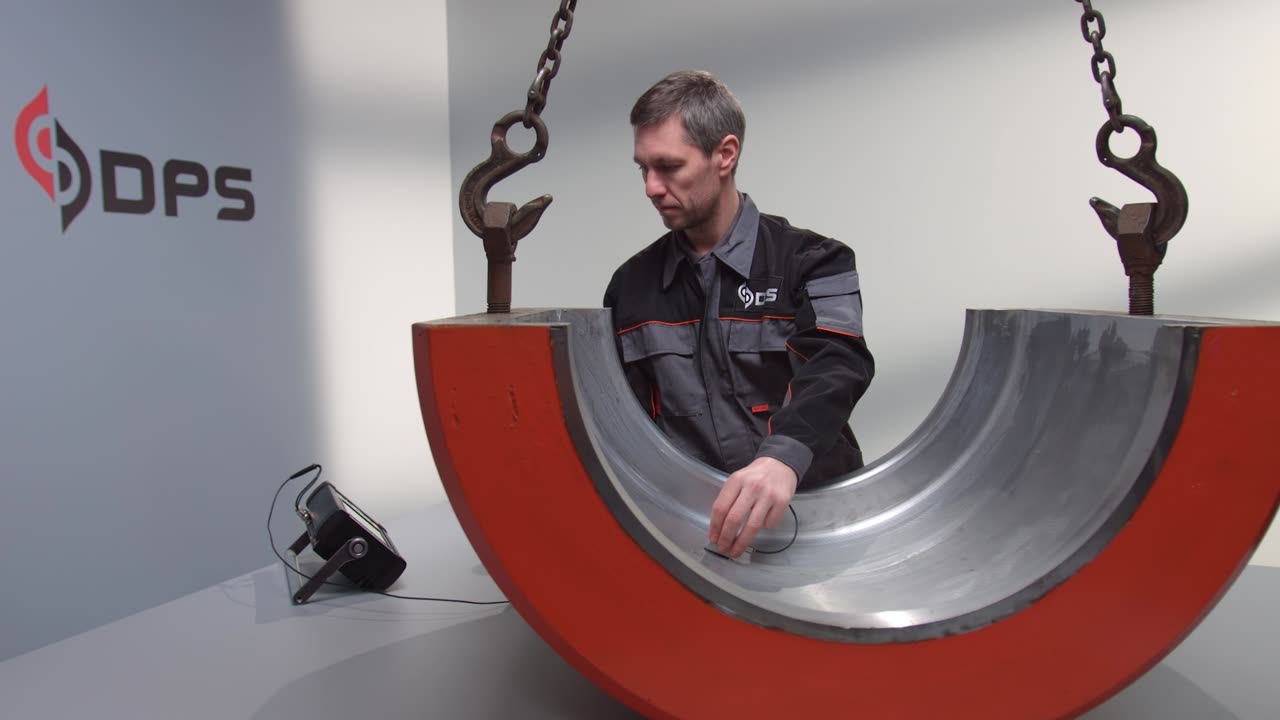
Gleit- und Radiallager
Neuausguss von Turbinen-, Generator-, Motor-, Lüfter- und Pumpenlagern – geteilte Schalen und Buchsen.
Mehr erfahren →
Drucksegmente
Instandsetzung von Druck- und Kippsegmenten für Turbinen und Walzwerks-Axiallager.
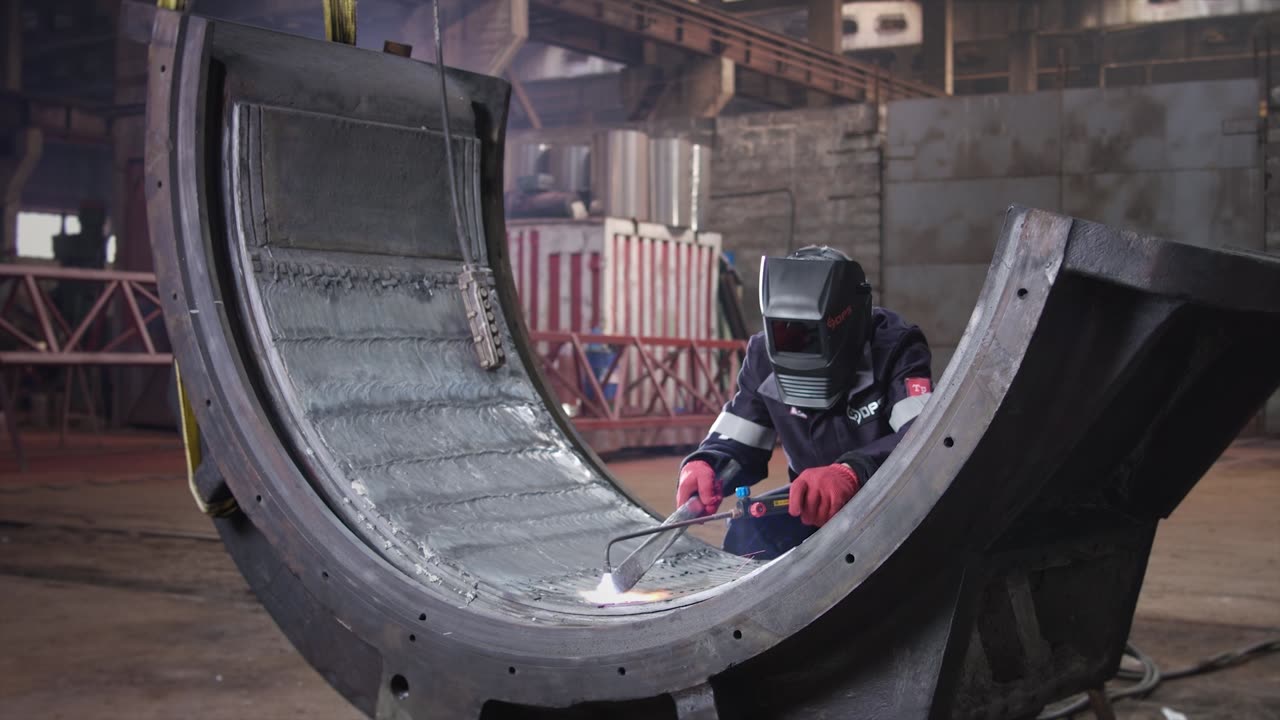
Walzwerkslager
Weißmetall-Instandsetzung an Einbaustücken und Lagergehäusen für Stahl- und Aluminiumwalzwerke.
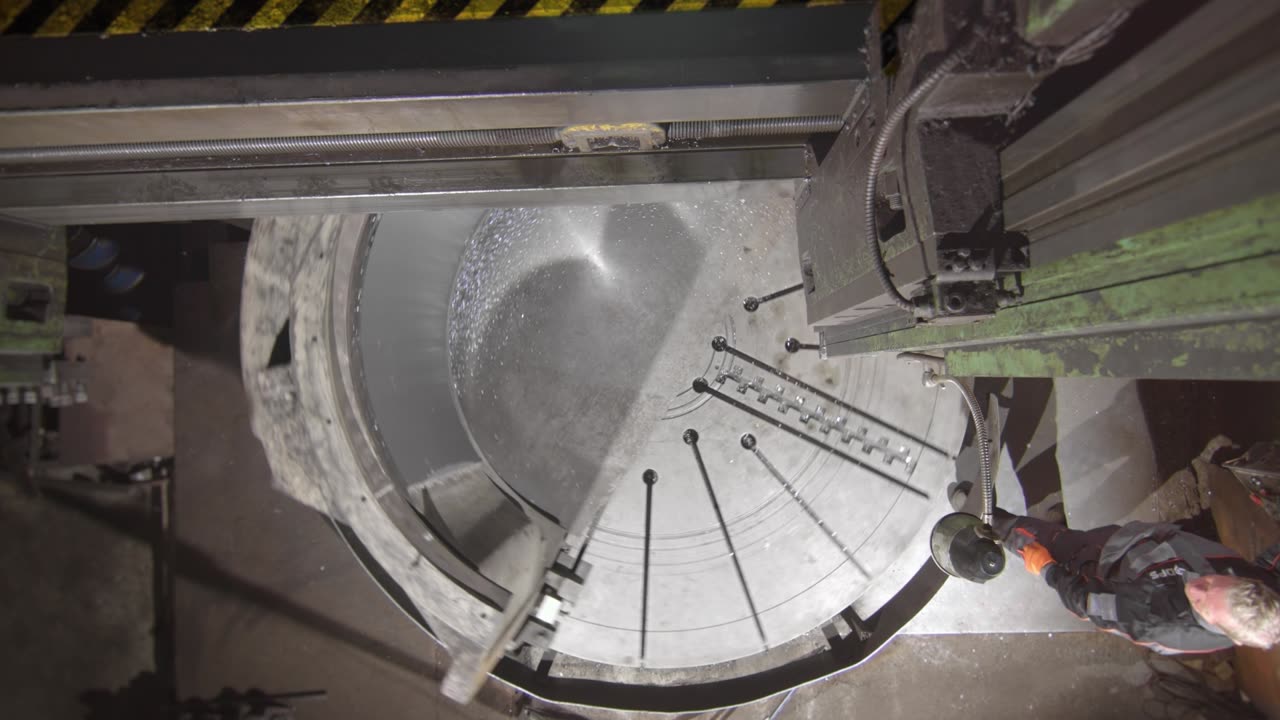
Mühlen- und Brecherbuchsen
Zapfenlager von Kugelmühlen, Buchsen von Kegelbrechern und Exzenterlager für Bergbau und Zement.
Pleuelstangen
Erneuerung der Weißmetallschicht an Pleueln von Pressen und Kolbenverdichtern.
Neue Lager nach Zeichnung
Ist die Schale nicht mehr reparierbar, fertigen wir ein neues Weißmetall-Lager nach Ihrer Zeichnung oder Ihrem Muster.
Mehr erfahren →Vom verschlissenen Lager zum geprüften Teil
Eingangsprüfung
Vermessung und Schadensaufnahme der Schale.
Abschmelzen & Verzinnen
Altes Weißmetall entfernt, Grundkörper gereinigt und verzinnt.
Ausgießen
Neue Schicht aus eigenem Weißmetall – statisch oder im Schleuderguss.
Bearbeiten
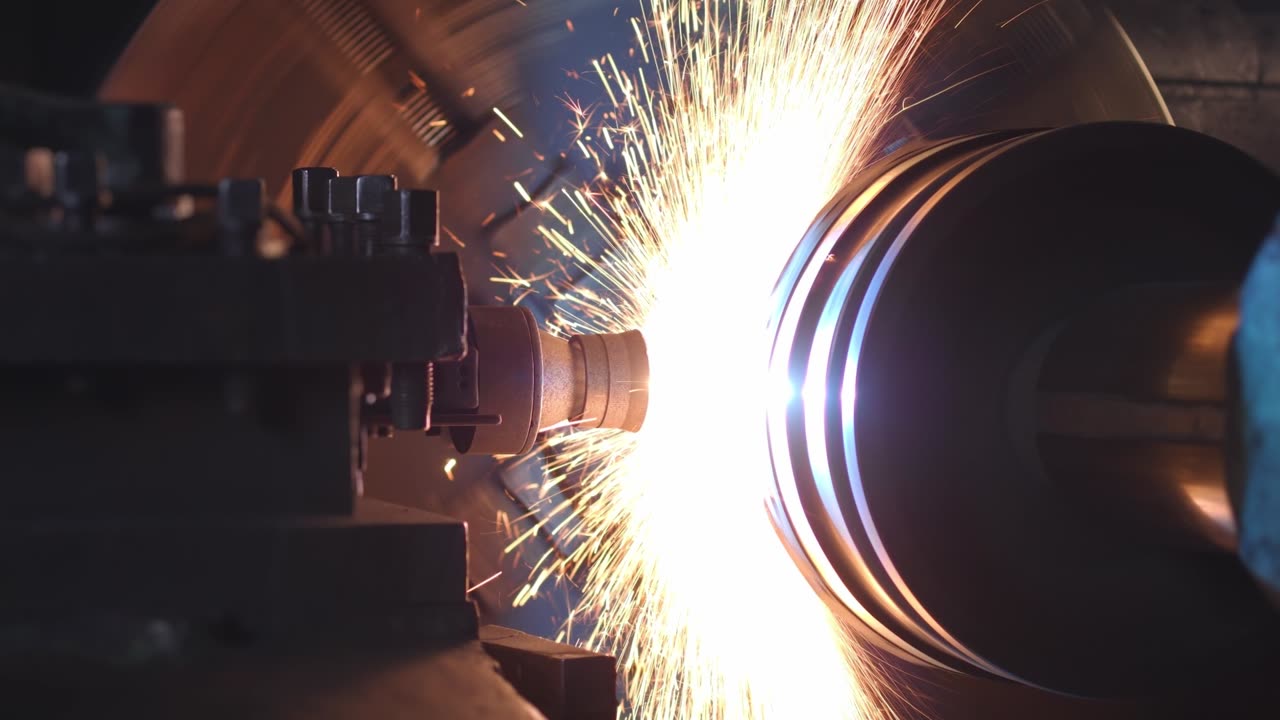
Ausgedreht und fertig bearbeitet nach Zeichnung auf Großmaschinen.
Prüfen & dokumentieren
UT-Bindungsprüfung, Farbeindringprüfung und Legierungsanalyse – Protokoll liegt bei.
Zur Verschrottung bestimmt – wieder im Einsatz
Ø 2000 mm, 4,5 t. Fünf Schritte einer echten Instandsetzung: vom verschlissenen, gerissenen Lager zur fertigen Lauffläche.
Zur Fallstudie →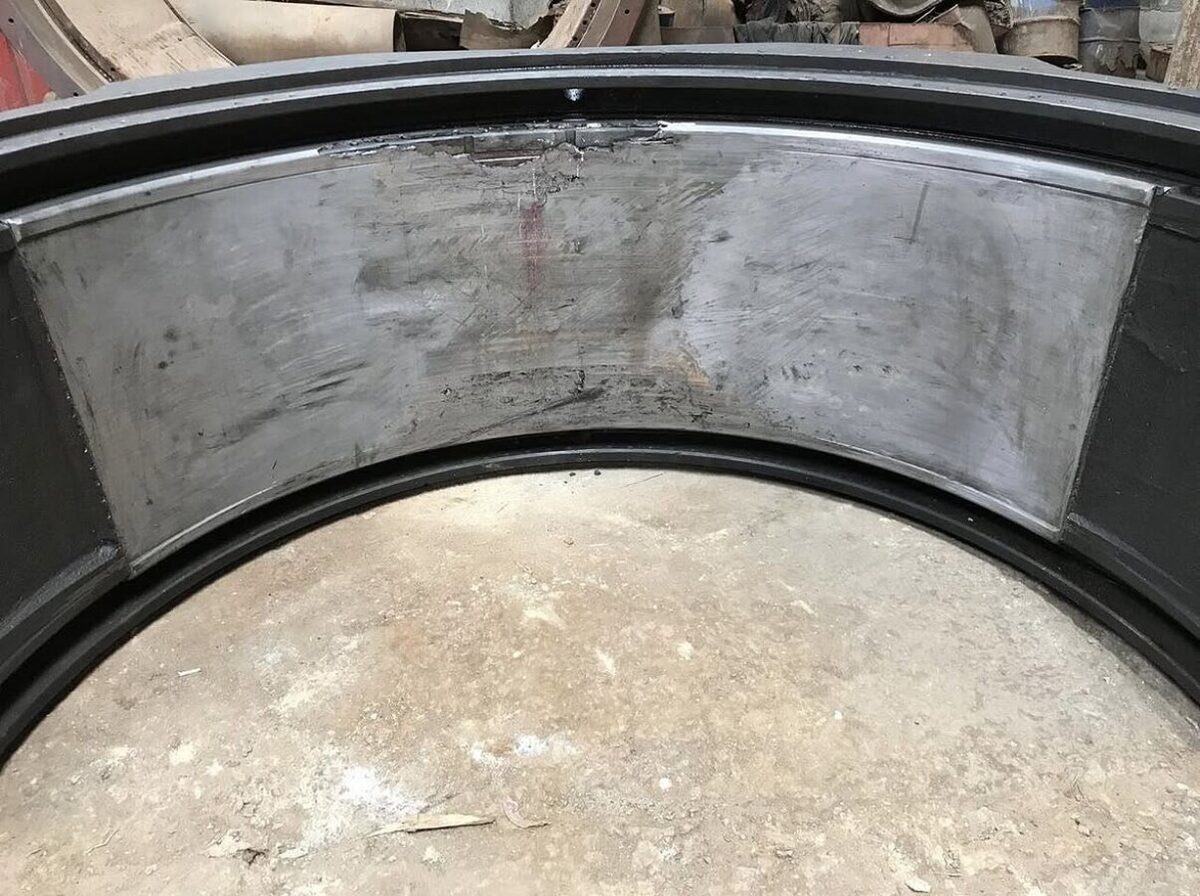 Vorher
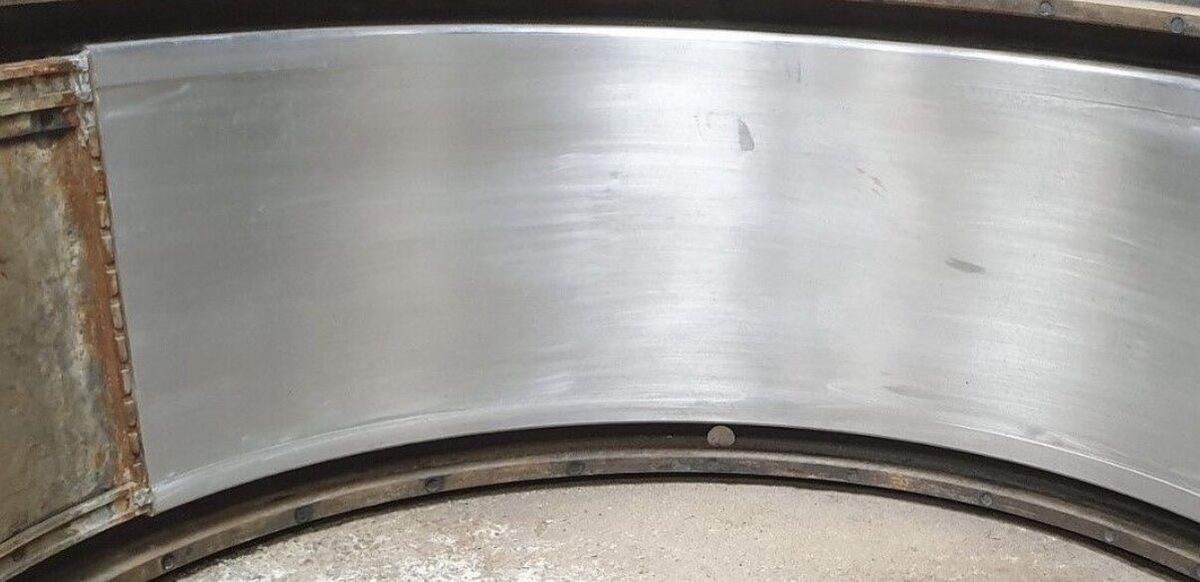 Nachher
So arbeiten wir – in 90 Sekunden
Von Ihrer Zeichnung bis zum fertigen Lager am Haken: Konstruktion, Legierung, Ausguss, Bearbeitung und Prüfung.
Abmessungen & Werkstoffe
| Bohrungsdurchmesser | 100 – 3000 mm |
|---|---|
| Max. Teilegewicht | bis 5 t |
| Weißmetallsorten | B83, B16 (GOST) · ASTM B23 Grade 1, 2, 3, 7, 8 (USA / Kanada) · ISO 4381 (SnSb12Cu6Pb, SnSb8Cu4, PbSb15Sn10) |
| Gießverfahren | Statisch und Schleuderguss |
| Prüfung | UT-Bindungsprüfung, Farbeindringprüfung (PT), Legierungsanalyse, Maßprotokoll |
| Übliche Lieferzeit | 10–15 Arbeitstage |
Instandsetzen statt ersetzen
20–30 % des Preises eines Neuteils – keine neuen Rohteile nötig.
Weniger Verbrauchsmaterial – die Originalschale ist das Ausgangsteil.
Weniger Schrott – geringere Entsorgungskosten und Umweltbelastung.
Branchen, für die wir arbeiten
Energieerzeugung
Kohle- und Kernkraftwerke – Turbinen-, Generator- und Lüfterlager.
Stahl & Aluminium
Walzwerkslager und Drucksegmente.
Bergbau & Erzaufbereitung
Kegelbrecherbuchsen, sphärische Axiallager, Zapfenlager von Kugelmühlen.
Zement
Mühlenzapfenlager und Brecherlager.
Chemieanlagen
Motor- und Lüfterlager für Prozessanlagen.
Schiffbau & Schiffsreparatur
Weißmetall-Lager für Werft- und Schiffsausrüstung.
Drei Jahrzehnte Weißmetall
Dnipropromservice LLC gehört zu den führenden Instandsetzern von Weißmetall-Lagern in der Ukraine. Wir haben auch im Krieg durchgehend gearbeitet und betreuen heute Kunden in ganz Europa.
Gegründet von Dr. sc. V. Mlinarich. Erste Spezialisierung: Gleitlager für Kegelbrecher.
Neuorganisation. Ausbau auf Kohle- und Gaskraftwerke sowie Zementwerke.
Neue Führung. Stahlwerke, Schiffswerften und Kernkraftwerke kamen hinzu.
Kompletter Zyklus im Haus: Legierung, Guss, Bearbeitung und QS. Offen für Partner und Vertriebshändler in der EU.